MOLYKOTE® P-3300 : une pâte anti-grippante polyvalente sans PTFE, avec une FDS sans pictogramme de danger
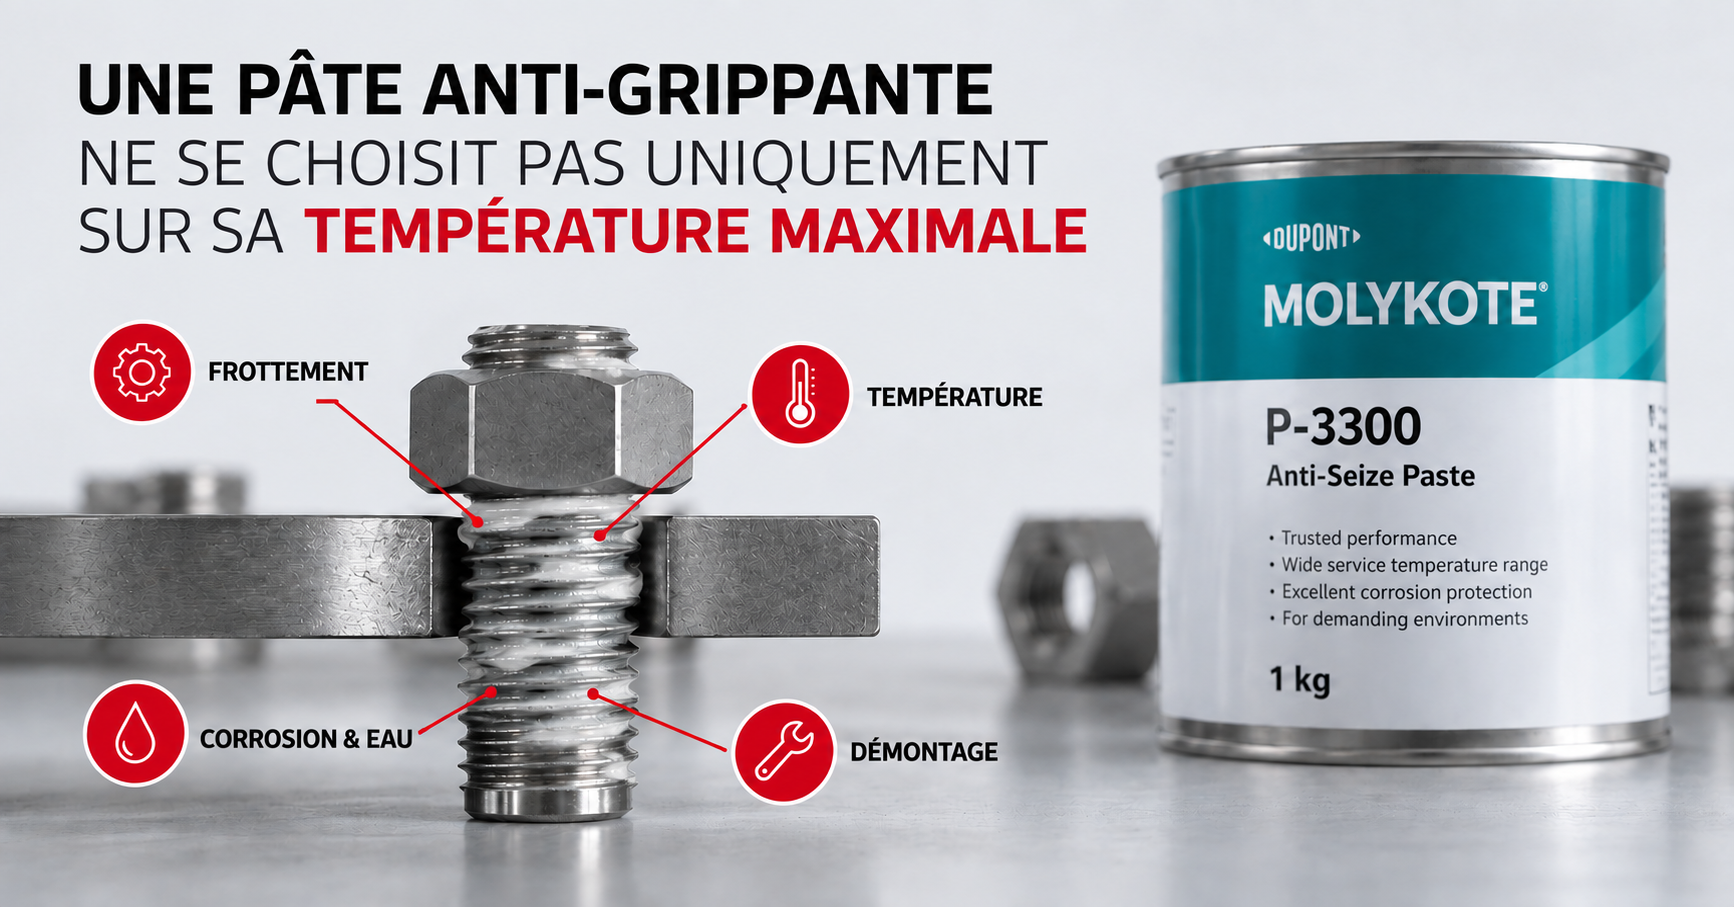
Sur un assemblage fileté soumis à la chaleur, la performance ne se limite pas à éviter le grippage. Il faut aussi maîtriser le frottement au serrage, conserver la possibilité de démontage, protéger le filetage contre l’eau et la corrosion et prendre en compte les exigences HSE liées à la formulation du lubrifiant.
Partenaire de la marque MOLYKOTE® en France, Samaro accompagne les équipes maintenance, méthodes et bureaux d’études dans le choix des lubrifiants pour assemblages filetés. La MOLYKOTE® P-3300 se distingue par sa polyvalence : plage de service de -30 °C à +540 °C, frottement défini et constant, bonne résistance à l’eau et à la corrosion, comportement documenté sur différents types de visserie et mise en œuvre manuelle ou automatisée.
Pour l’utilisateur final, son profil HSE constitue un avantage majeur : la FDS française actuelle ne comporte pas de pictogramme de danger, pas de mention de danger (phrase H) ni de conseil de prudence (phrase P). La P-3300 est en parallèle formulée sans ajout intentionnel de calcium, de PTFE ni de substances per- et polyfluoroalkylées (PFAS). Cette évolution s’inscrit plus largement dans la gamme MOLYKOTE®, avec notamment les P-3700 et P-1042 pour d’autres niveaux de température, de charge et d’environnement.
À retenir
- FDS actuelle sans pictogramme de danger, sans mention de danger (H) ni conseil de prudence (P) : un bénéfice concret pour les utilisateurs et les démarches HSE.
- Sans ajout intentionnel de calcium, de PTFE ni de substances per- et polyfluoroalkylées (PFAS).
- Pâte polyvalente pour les assemblages filetés : frottement défini et constant, plage de service de -30 °C à +540 °C et comportement documenté sur différents types de visserie.
- Bonne résistance à l’eau et à la corrosion, avec maintien de la fonction anti-grippante pour faciliter le démontage après exposition à la chaleur.
- Application au pinceau, à la spatule ou au pistolet à graisse, avec possibilité d’intégration dans un procédé de dépose automatisée.
- Dans la même gamme, la MOLYKOTE® P-3700 prolonge cette logique vers les très hautes températures, tandis que la MOLYKOTE® P-1042 répond davantage aux contacts métal/métal fortement chargés et exposés à l’eau ou aux émulsions d’usinage.
- La sélection finale doit intégrer la visserie, l’état de surface, la méthode de serrage, la température réelle, l’environnement et la stratégie de maintenance.
Point clé : pour l’utilisateur, la différence se voit directement sur la FDS de la MOLYKOTE® P-3300 : aucun pictogramme de danger, aucune mention de danger (H) et aucun conseil de prudence (P). Ce profil à faible niveau de danger s’ajoute à une formulation sans ajout intentionnel de calcium, de PTFE ni de PFAS, sans renoncer aux fonctions attendues d’une pâte anti-grippante haute température.
MOLYKOTE® P-3300 : les bénéfices clés pour l’utilisateur
| Caractéristique clé | Bénéfice pour l’utilisateur |
| FDS sans pictogramme ni phrases H/P | La FDS actuelle ne comporte pas de pictogramme de danger, de mention de danger (H) ni de conseil de prudence (P). Ce profil low-hazard soutient une manipulation plus sûre et facilite la lecture HSE du produit. |
| Sans ajout intentionnel de calcium, de PTFE ni de PFAS | Répond aux démarches de réduction des substances intentionnellement ajoutées et limite les enjeux liés au calcium à haute température sur certains alliages contenant du chrome. |
| Polyvalence sur les assemblages filetés | Associe une large plage de service (-30 °C à +540 °C), un frottement défini et un comportement documenté sur différents types de visserie. |
| Bonne résistance à l’eau et à la corrosion | Protège les assemblages filetés exposés à l’humidité, aux lavages et à des environnements industriels sévères. |
| Dépose manuelle ou automatisée | Peut s’intégrer aussi bien à des opérations de maintenance qu’à un process industriel de dépose automatisée. |
| Couleur blanche | Facilite l’inspection visuelle du produit et des zones traitées lors des opérations de maintenance. |
Une FDS sans pictogramme ni phrase de risque : un avantage concret pour l’utilisateur
La FDS française actuelle de la MOLYKOTE® P-3300 présente un profil particulièrement favorable pour l’utilisateur final : le produit n’est pas classé dangereux selon le règlement CLP et la FDS ne comporte ni pictogramme de danger, ni mention de danger (phrase H), ni conseil de prudence (phrase P). Ce positionnement low-hazard soutient une manipulation plus sûre au poste de travail, tout en conservant les règles habituelles d’hygiène industrielle.
À ce profil FDS s’ajoute une formulation sans ajout intentionnel de calcium, de PTFE ni de substances per- et polyfluoroalkylées (PFAS). L’absence intentionnelle de calcium est particulièrement pertinente à haute température sur certains alliages contenant du chrome, tandis que l’absence intentionnelle de PTFE et de PFAS répond aux démarches industrielles de réduction ou de substitution des substances fluorées.
Pour la maintenance, la production et les services HSE, l’intérêt est donc double : conserver les fonctions attendues d’une pâte anti-grippante – serrage maîtrisé, résistance à l’eau et à la corrosion, démontabilité après exposition à la chaleur – avec une formulation pensée pour réduire le niveau de danger associé au produit.
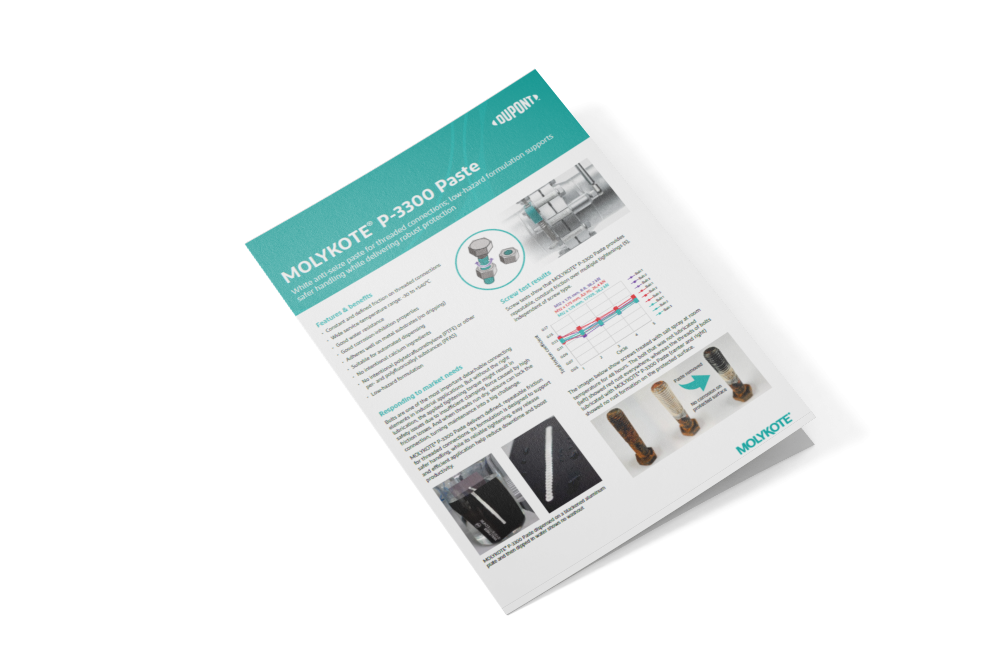
Recevoir la documentation technique MOLYKOTE® P-3300
Vous étudiez une pâte anti-grippante pour des assemblages filetés soumis à la chaleur, à l’eau ou à la corrosion ? Téléchargez la documentation de la MOLYKOTE® P-3300 pour retrouver notamment :
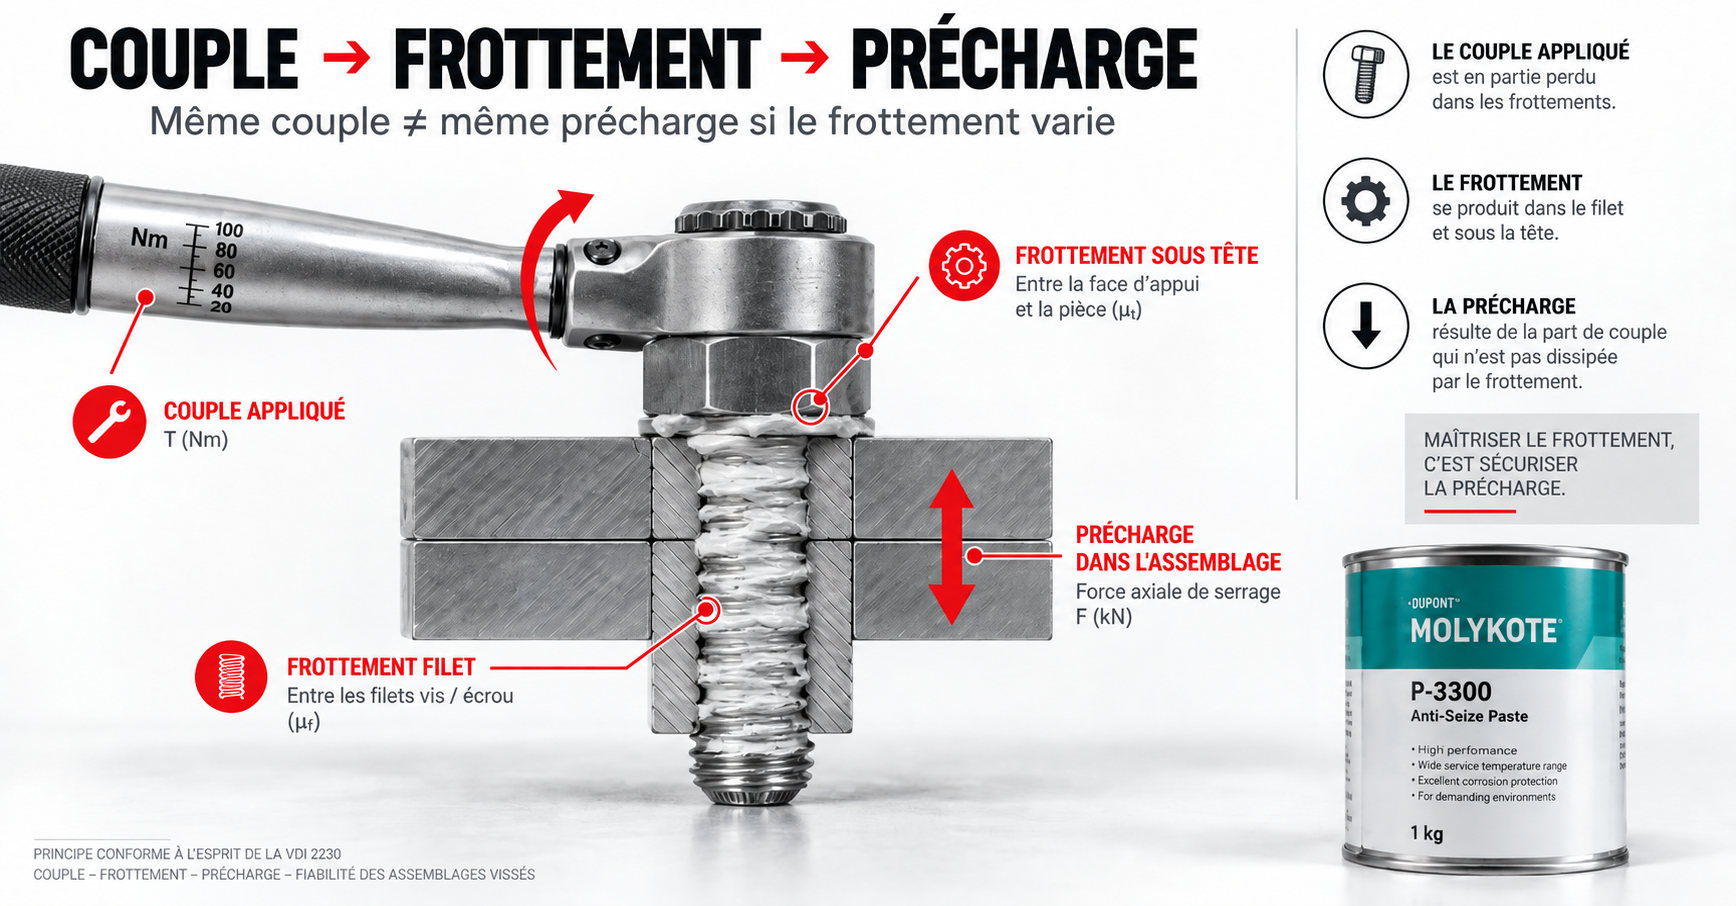
Pourquoi le frottement est-il un critère central dans un assemblage vissé ?
Lors d’un serrage au couple, la relation entre le couple appliqué et la précharge obtenue dépend fortement des conditions de frottement dans le filet et sous la tête ou l’écrou. Une variation importante du coefficient de frottement peut donc modifier le résultat du serrage, même lorsque l’opérateur utilise le même couple nominal.
C’est pour cette raison que la sélection d’une pâte de filetage doit aller au-delà de la seule fonction « anti-grippage ». Pour des assemblages sensibles, un frottement défini et reproductible aide à conserver un serrage plus cohérent. La P-3300 vise notamment la classe de friction B selon VDI 2230, mais ce repère reste secondaire par rapport à la qualification réelle de la visserie et du process de serrage.
Jusqu’à 540 °C : conserver un assemblage démontable après exposition à la chaleur
La MOLYKOTE® P-3300 couvre une plage de service de -30 °C à +540 °C. Pour l’utilisateur, l’enjeu n’est pas seulement de résister à la température : la pâte doit aussi continuer à protéger le filetage afin de permettre le démontage après une longue période de service.
Cette capacité à faciliter le desserrage après une exposition prolongée à haute température fait partie des bénéfices clés mis en avant pour la P-3300. Elle est particulièrement pertinente pour les boulonneries, brides et connexions filetées dont la maintenance impose un démontage non destructif.
Eau et corrosion : protéger le filetage dans les environnements exposés
Une connexion filetée exposée à l’humidité, aux lavages ou aux intempéries doit conserver sa protection pendant toute la durée de service. Une pâte anti-grippante qui se délave trop facilement peut laisser le filetage plus vulnérable à la corrosion et compliquer le démontage.
La MOLYKOTE® P-3300 associe une bonne résistance à l’eau à une protection contre la corrosion. À titre de repère, son essai de délavage à l’eau reste inférieur à 5 % en masse après 1 heure à 80 °C.
Cette combinaison est particulièrement utile lorsque le filetage doit rester fiable et démontable malgré l’humidité, les lavages ou les cycles thermiques. Le niveau de protection à rechercher reste à adapter à l’environnement réel de l’équipement.
Dans quelles applications étudier la MOLYKOTE® P-3300 ?
La P-3300 est destinée aux connexions et assemblages filetés. Elle devient particulièrement intéressante lorsque plusieurs contraintes se cumulent : température élevée, besoin de frottement maîtrisé au montage, exposition à l’eau ou à la corrosion, nécessité de pouvoir démonter l’assemblage après service et recherche d’un profil HSE plus favorable pour les opérateurs de maintenance.
- Boulonneries et raccords filetés soumis à des cycles thermiques élevés.
- Brides et assemblages de process nécessitant un serrage reproductible.
- Connexions filetées exposées à l’humidité ou aux lavages.
- Assemblages pour lesquels le grippage compliquerait fortement les opérations de maintenance.
- Équipements industriels dans lesquels la stratégie de serrage s’appuie sur un coefficient de frottement défini.
Dans l’énergie, les procédés industriels, les infrastructures, le transport ou l’industrie lourde, la P-3300 peut être étudiée dès lors que ces contraintes correspondent au cahier des charges. L’application réelle reste prioritaire sur le secteur : deux boulonneries appartenant au même marché peuvent nécessiter des pâtes différentes si la température, l’alliage ou la méthode de serrage changent.
Comment appliquer la MOLYKOTE® P-3300 ?
La qualité de la mise en œuvre participe directement à la reproductibilité du serrage. Les points de contact doivent être nettoyés avant application. En cas de séparation d’huile visible dans le conditionnement, la pâte doit être homogénéisée avant utilisation.
La P-3300 peut être appliquée comme une graisse : au pinceau, à la spatule ou au pistolet à graisse. Elle peut également être intégrée à un procédé de dépose automatisée, ce qui facilite son utilisation dans des process industriels répétitifs. Dans tous les cas, l’objectif est d’obtenir une application régulière sur les surfaces de contact qui participent au frottement de l’assemblage.
La P-3300 ne doit pas être mélangée avec d’autres lubrifiants. Un mélange peut modifier sa consistance et son comportement tribologique, et donc compromettre la reproductibilité recherchée.
P-3300, P-3700 ou P-1042 : comment orienter la présélection ?
Le focus de cet article reste la MOLYKOTE® P-3300, mais elle s’inscrit dans une gamme de pâtes qui évolue dans le même sens. La P-3700 reprend une approche low-hazard, sans ajout intentionnel de calcium, de PTFE ni de PFAS pour les très hautes températures. La P-1042 est également formulée sans ajout intentionnel de PTFE ni de PFAS et cible davantage les contacts métal/métal fortement chargés, notamment en présence d’eau ou d’émulsions d’usinage.
| Référence | Quand l’étudier en priorité | Repère de température | Point différenciant |
| MOLYKOTE® P-3300 | Assemblage fileté avec besoin de frottement défini et constant, eau/corrosion, haute température et exigences HSE | -30 à +540 °C | FDS sans pictogramme ni phrases H/P ; sans ajout intentionnel de calcium, de PTFE ni de PFAS ; polyvalence jusqu’à +540 °C |
| MOLYKOTE® P-3700 | Assemblages vissés très haute température, notamment sur alliages fortement chargés en chrome | -30 à +900 °C | Très haute température jusqu’à +900 °C ; formulation haute pureté, sans ajout intentionnel de calcium, de PTFE ni de PFAS, avec absence d’étiquetage de danger et de conseils de prudence |
| MOLYKOTE® P-1042 | Surfaces métal/métal fortement chargées, exposées à l’eau ou aux émulsions d’usinage ; mandrins, glissières et mécanismes de serrage | -25 à +120 °C comme pâte ; lubrifiants solides jusqu’à +500 °C | Très forte adhérence, capacité de charge élevée et résistance au délavage ; sans ajout intentionnel de PTFE ni de PFAS |
Cette comparaison sert à orienter la première sélection. Si le besoin combine assemblage fileté, large plage de température, maîtrise du frottement, résistance à l’eau/corrosion et profil FDS sans pictogramme ni phrases H/P, la P-3300 est la référence à examiner en priorité. La P-3700 répond davantage aux très hautes températures, notamment sur alliages riches en chrome. La P-1042 cible plutôt les surfaces métal/métal fortement chargées et exposées à l’eau ou aux émulsions d’usinage.
Samaro : transformer une référence de lubrifiant en solution de serrage exploitable
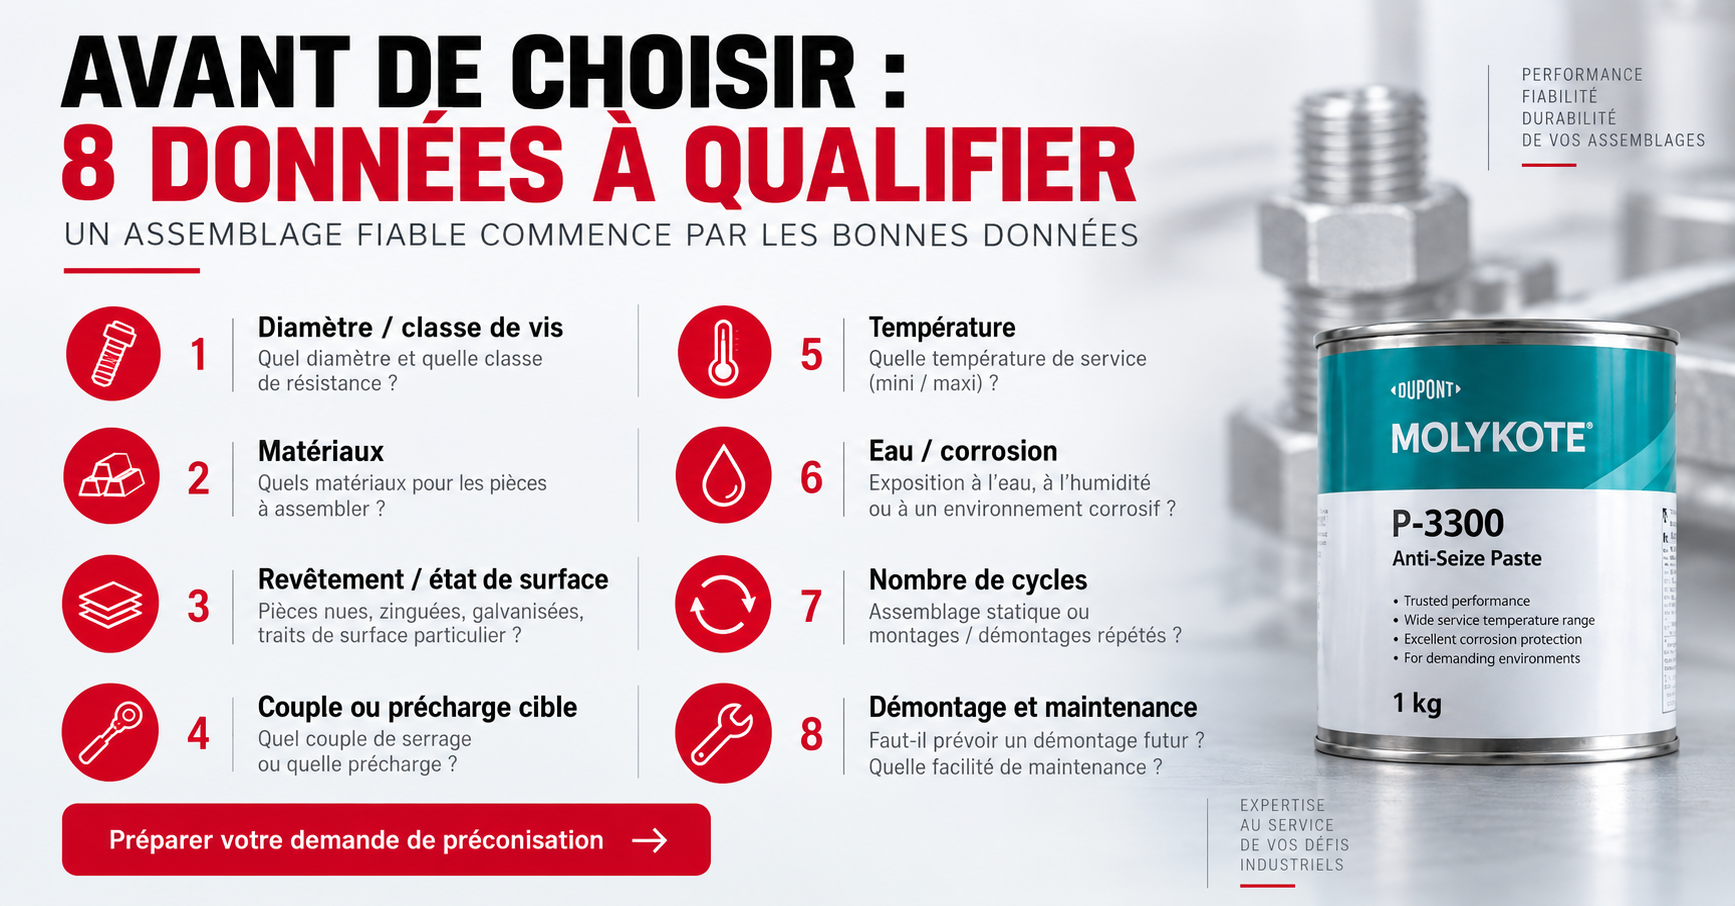
La sélection d’une pâte anti-grippante ne doit pas être isolée du calcul de l’assemblage ni des exigences HSE. Samaro peut accompagner les équipes techniques dans la qualification du besoin : nature de la boulonnerie, revêtement, environnement, température, couple de serrage, démontabilité et contraintes liées à la formulation du lubrifiant.
Cette approche permet d’éviter deux erreurs fréquentes : choisir une pâte uniquement parce qu’elle résiste à la température maximale annoncée, ou considérer qu’un même coefficient de frottement s’appliquera à toutes les visseries. Sur les assemblages sensibles, les essais ou la validation sur la configuration réelle restent la meilleure façon de sécuriser la présélection.
MOLYKOTE® P-3300 et assemblages filetés
Conclusion : pour une boulonnerie fiable, regarder au-delà de l’anti-grippage
Sur un assemblage fileté critique, la performance ne se résume pas à empêcher le grippage. Le choix du lubrifiant doit aussi tenir compte du frottement au serrage, de la démontabilité après exposition thermique, de l’eau, de la corrosion et de la composition du produit utilisé.
La MOLYKOTE® P-3300 réunit ces enjeux avec une plage de service de -30 °C à +540 °C, un frottement défini, une bonne résistance à l’eau et à la corrosion et une mise en œuvre manuelle ou automatisée. Son différenciant majeur pour l’utilisateur reste son profil HSE : une FDS sans pictogramme de danger, sans mention H ni conseil P, associé à une formulation sans ajout intentionnel de calcium, de PTFE ni de substances per- et polyfluoroalkylées (PFAS).
La dernière étape reste applicative : la visserie, l’état de surface, le mode de serrage et l’environnement doivent être qualifiés ensemble. Samaro peut vous accompagner pour transformer ces données en présélection technique exploitable et préparer, si nécessaire, les essais de validation.